|
В соответствии со СНиП 111-18 - 75 выявление внутренних дефектов в рассматриваемых соединениях рекомендуется проводить ионизирующими излучением и ультразвуковой дефектоско-пией. Однако эти способы неэффективны вследствие того, что в большинстве случаев не удается выявить наиболее опасные дефекты типа трещин, несплавлений и непроваров в корне шва (рис. 1), поэтому наиболее объективным и оптимальным методом контроля тавровых, нахлесточных и угловых соединений является ультразвуковой.
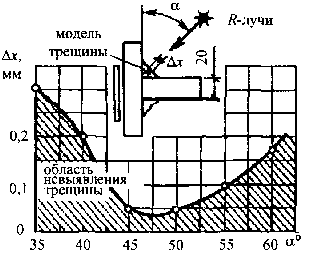
Рис. 1. Выявляемость модели трещины от угла просвечивания
Контроль угловых соединений плоских элементов
При контроле угловых швов с К-образной разделкой или без нее, но с полным проплавлением стенки возможно применение двух схем (рис. 2).
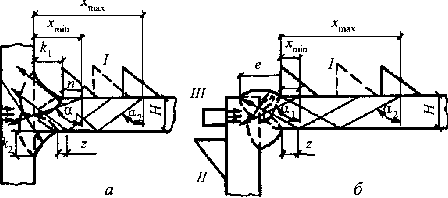
Рис. 2. Контроль двусторонних швов:
а - тавровых; б - угловых
Контроль угловых швов таврового соединения с К-образной разделкой, в которых требуется полный провар корня шва, начи-нают с поиска непровара в корне шва прямым или однократно отраженным эхо - сигналом (рис.3.).
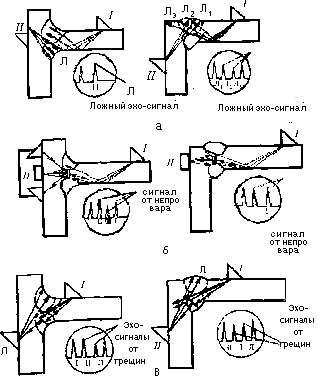
Рис.3.Анализ схем контроля тавровых и угловых соединений:
а - без дефектов; б - с непроваром в корне шва; в - с трещиной; Л - ложные эхо-сигналы.
Для простоты работы, более точной и быстрой расшифровки эхо-сигналов на экране дефектоскопа устанавливается рабочий участок. Для этого вначале прямым лучом находят максимальный эхо-сигнал от нижнего бокового отражателя, а однократно отраженным лучом эхо-сигнал от верхнего отражателя и замечают эти положения сигналов на экране дефектоскопа, после чего строб-импульс между этими метками перемещают влево на половину его величины, а затем задний фронт строб-импульса доводят до метки, соответствующей эхо-сигналу от верхнего бокового отражателя.
Рабочий участок на экране дефектоскопа можно устанавливать не только по боковым цилиндрическим сверлениям, но и по угловым отражателям (зарубке).
Контроль односторонних швов тавровых и угловых соединений с К-образной разделкой или без нее при отсутствии обратной подварки корня шва ведется прямым и однократно отраженным лучами.Если швы доступны для контроля, целесообразен контроль со стороны, противоположной разделке, т.к. при этом улучшаются условия прозвучивания верхней части шва.
|
 Ультразвуковой контроль сварки